宾阳炮龙非遗工艺制作流程解析:从手工选材到成品炮龙的全步骤
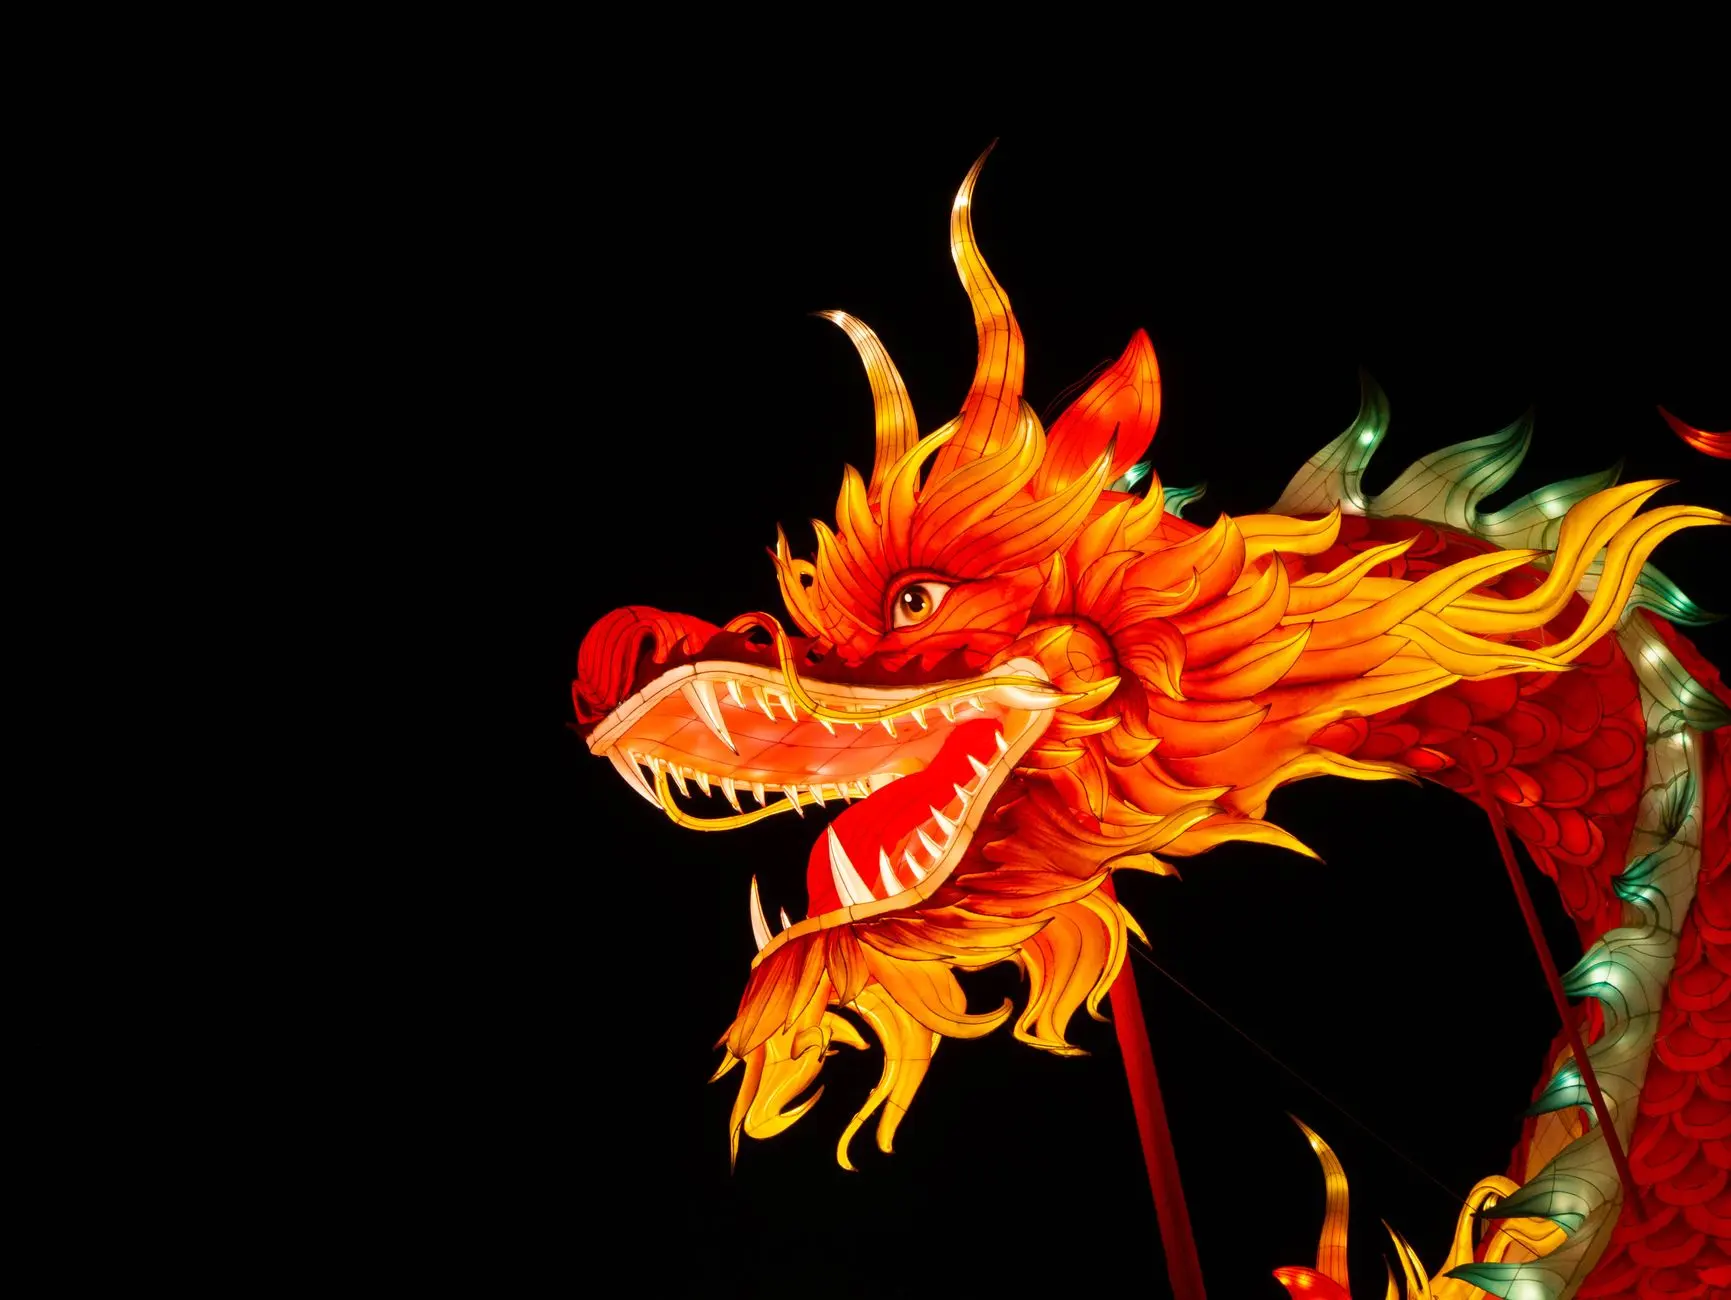
一条完整的宾阳炮龙,从竹篾到成品,需要经历选材、扎骨、裱糊、彩绘、装配等十余道核心工序,全程依赖手工完成。宾阳县炮龙人民间工艺制作有限公司在多年实践中,将这套民间工艺流程标准化为可复现的操作体系,同时保留了手工制品独有的灵动感。以下从选材到成品的全步骤进行拆解。
一、选材与骨架扎制:决定炮龙寿命的基础环节
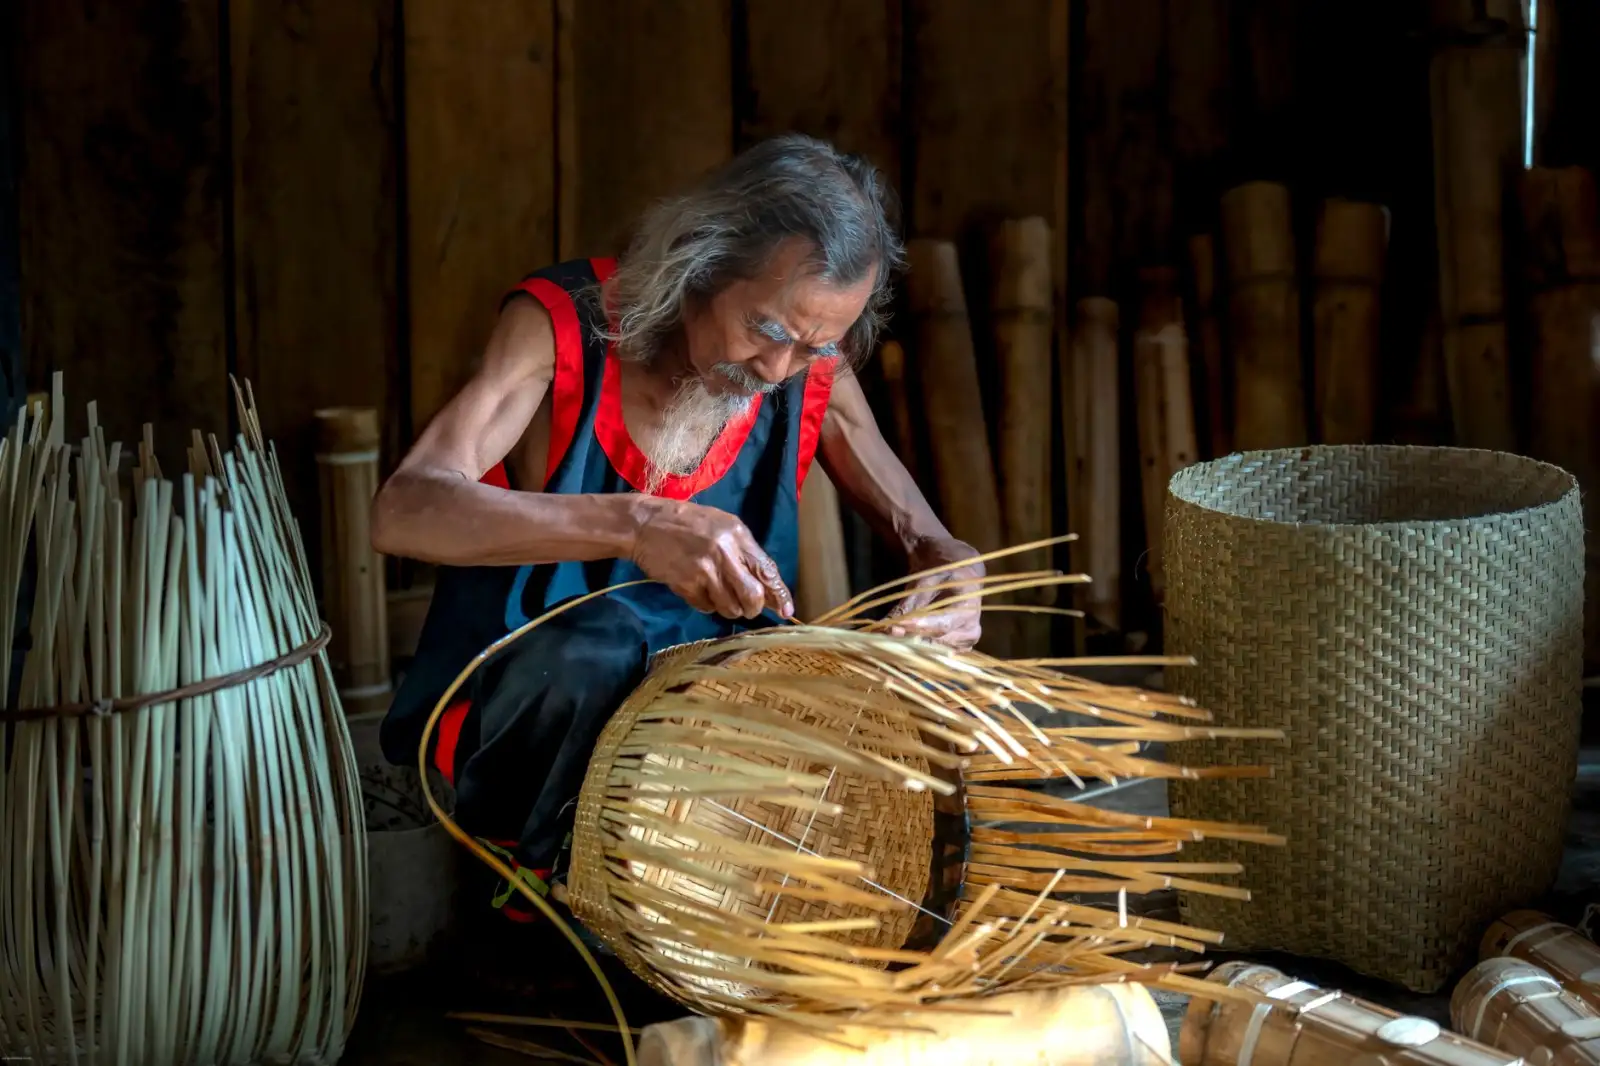
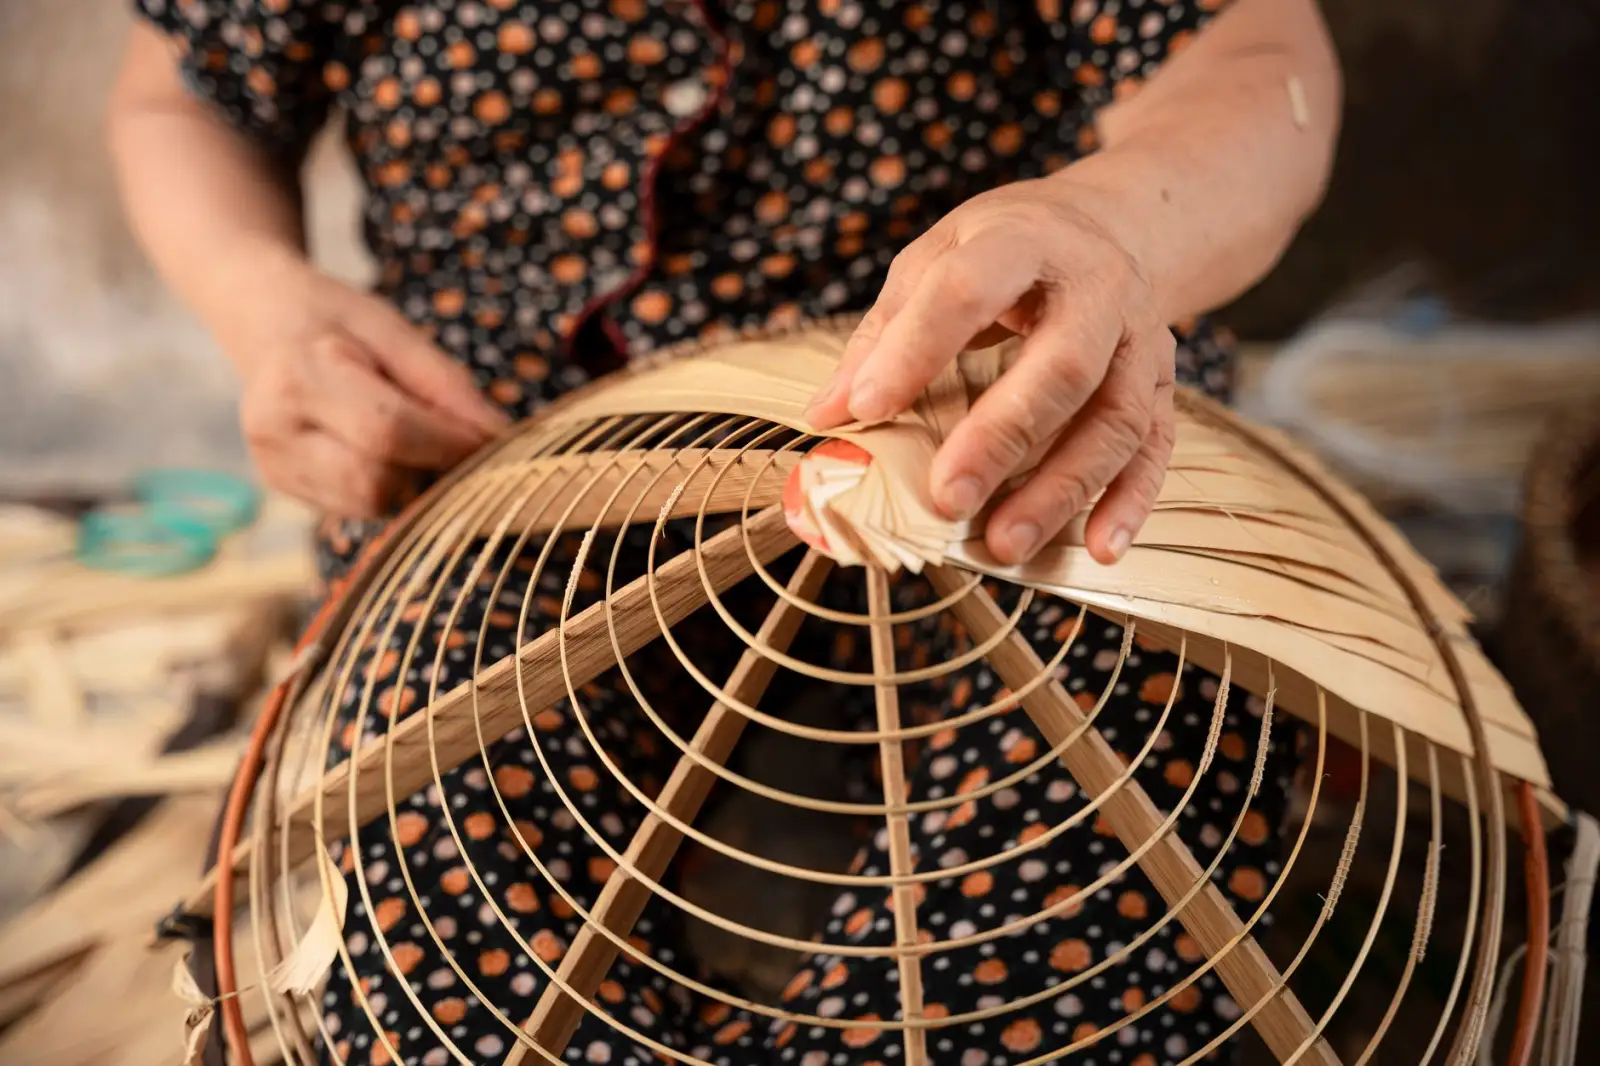
炮龙骨架以三年以上老楠竹为主材,竹节长度需在30cm以上、壁厚不低于8mm,含水率控制在12%—15%之间。选竹时敲击听声,清脆者韧性佳,闷响者易蛀。扎制环节使用手工制品专用的棉麻线,按龙身九节、龙尾三节的比例逐节绑扎。
关键控制点包括:
- 龙口开合度:上颚与下颚夹角保持在45°—60°,便于后续燃放时气流通过;
- 龙骨间距:每节龙骨间距误差不超过5mm,否则裱糊后龙身会出现扭曲;
- 接头加固:所有绑扎点涂刷天然桐油,防潮同时提升结构强度。
二、裱糊与彩绘:非遗传承中的手工技艺核心
裱糊采用宾阳本地构树皮纸,每张纸需在清水中浸泡3分钟至柔软,再用糯米浆糊逐层贴合。龙身通常裱三层,第一层打底、第二层找平、第三层收光,每层干燥时间不少于6小时。这道工序直接决定炮龙在燃放时的抗冲击能力——纸层过薄易破,过厚则影响彩绘附着力。
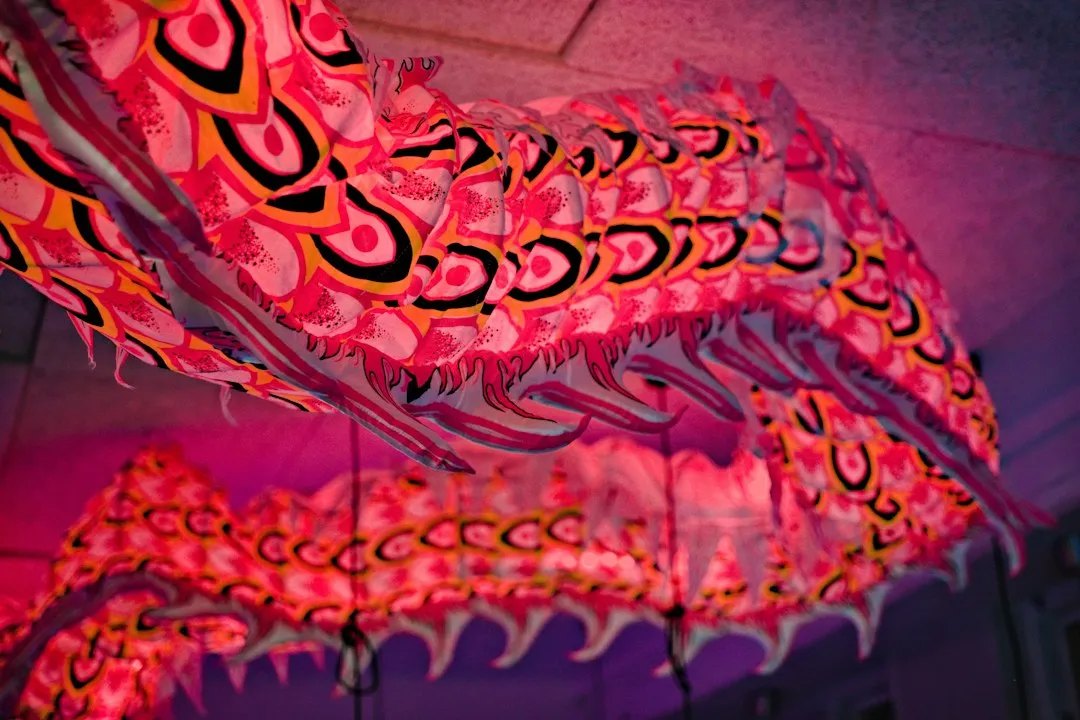
彩绘是工艺品制作中最考验师傅功力的环节。龙鳞采用矿物颜料(朱砂、石青、石绿)与植物胶调和,按“先深后浅、先大后小”的顺序绘制。一条标准炮龙需绘制约1200—1500片龙鳞,熟练师傅耗时约14个工时。龙眼、龙须等细节使用狼毫笔勾勒,线条宽度控制在1.5—2mm。
三、装配与调试:从静态作品到可燃放炮龙的关键转换
装配阶段涉及龙珠、龙把、引线座等配件的安装。龙把间距按成人臂展设计,通常为65—70cm,确保舞龙时力量传导均匀。引线座采用陶土烧制,每个承重不低于2kg,避免燃放时脱落。
调试环节需完成三项测试:
- 平衡测试:将炮龙悬挂于支点,龙身水平偏差应小于3°;
- 燃放模拟:在引线座装入标准鞭炮,检查火焰走向是否沿龙骨传导;
- 结构复查:重点检查龙颈、龙腰两处受力集中部位,发现松动立即补涂桐油。
以2023年交付的36米长炮龙为例,从选竹到成品共计耗时28天,其中骨架扎制7天、裱糊9天、彩绘8天、装配调试4天。该龙在当年宾阳炮龙节中连续燃放3场,骨架无变形、纸面无大面积破损,验证了流程的可靠性。
炮龙制作的每一道工序都依赖经验判断与手工操作,这正是非遗传承在当代的实践价值。宾阳县炮龙人民间工艺制作有限公司持续记录各环节的工艺参数,为行业提供可参照的技术样本。